


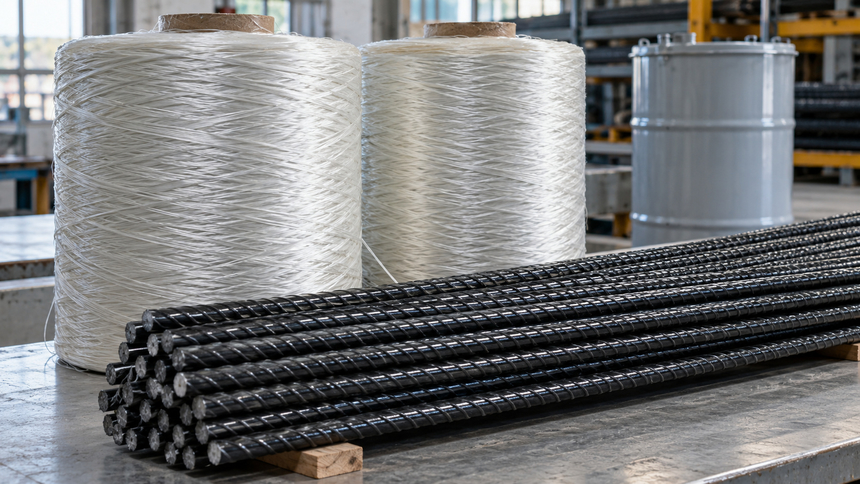
Стекловолоконный ровинг состоит из стеклянных нитей, образующих жгуты. Он применяется самостоятельно либо в составе других материалов.
Однако важно помнить простую истину: состояние композита значительно ухудшается, если с ним неправильно обращаться! И в нашей статье мы разберем 5 критических ошибок в работе с ровингом, влияющих на качество композитной арматуры.
Ошибка №1: нарушение правил хранения
Они регламентированы ГОСТ 29101-91.
Главные правила хранения ровинга:
- Для него нужны чистые, сухие, хорошо проветриваемые складские помещения. Излишняя влажность ухудшает адгезионные свойства замасливателей ровинга, а загрязнение волокон снижает адгезию между стекловолокнами и связующими смолами. Если же ровинг загрязнен масляными веществами, это ухудшает его прочностные характеристики, приводит к расслаиванию материала при нагрузках, сокращает сроки службы изделий, конструкций из композита.
- Ему требуется правильный температурный режим. Стеклянный ровинг не запрещено хранить при перепадах температур, но подходящий для него температурный диапазон: от −10°C до +35 °C. Если температура на складе ниже (например: −15°C), перед началом работ в рабочих условиях композит надо выдерживать сутки, чтобы сохранить его адгезионные свойства. Уменьшение прочности конечной продукции до 30% — закономерный результат нарушений требований к температуре.
- Стеклоровингу нужна защита от воздействий солнечных лучей и механических повреждений. Если не позаботиться о них, то ухудшатся его прочностные характеристики. Материал должен храниться в герметичных упаковках до самого своего использования. Если же прямой стеклянный ровинг укладывают в бобины (по ГОСТ Р 52581-2000), он получает эффективную защиту от разрывов, от ослабления структуры. Для этого его намотка должна быть равномерной, со строго нормированным натяжением, параллельной либо с небольшим перекрытием. Причем, после укладки материала каждую бобину нужно помещать в мешок (пленку), картонную коробку или на поддон, покрытый картонной накладкой.
Обратите внимание: когда покупаете стеклоровинг Компании «Арматура Композит», у вас100% гарантия, что она на складе предприятия хранилась правильно — с соблюдением госстандартов.
Когда ГОСТы строго соблюдены
Из высококачественного стеклянного ровинга, получается соответственно, высококачественная стеклопластиковая арматура.
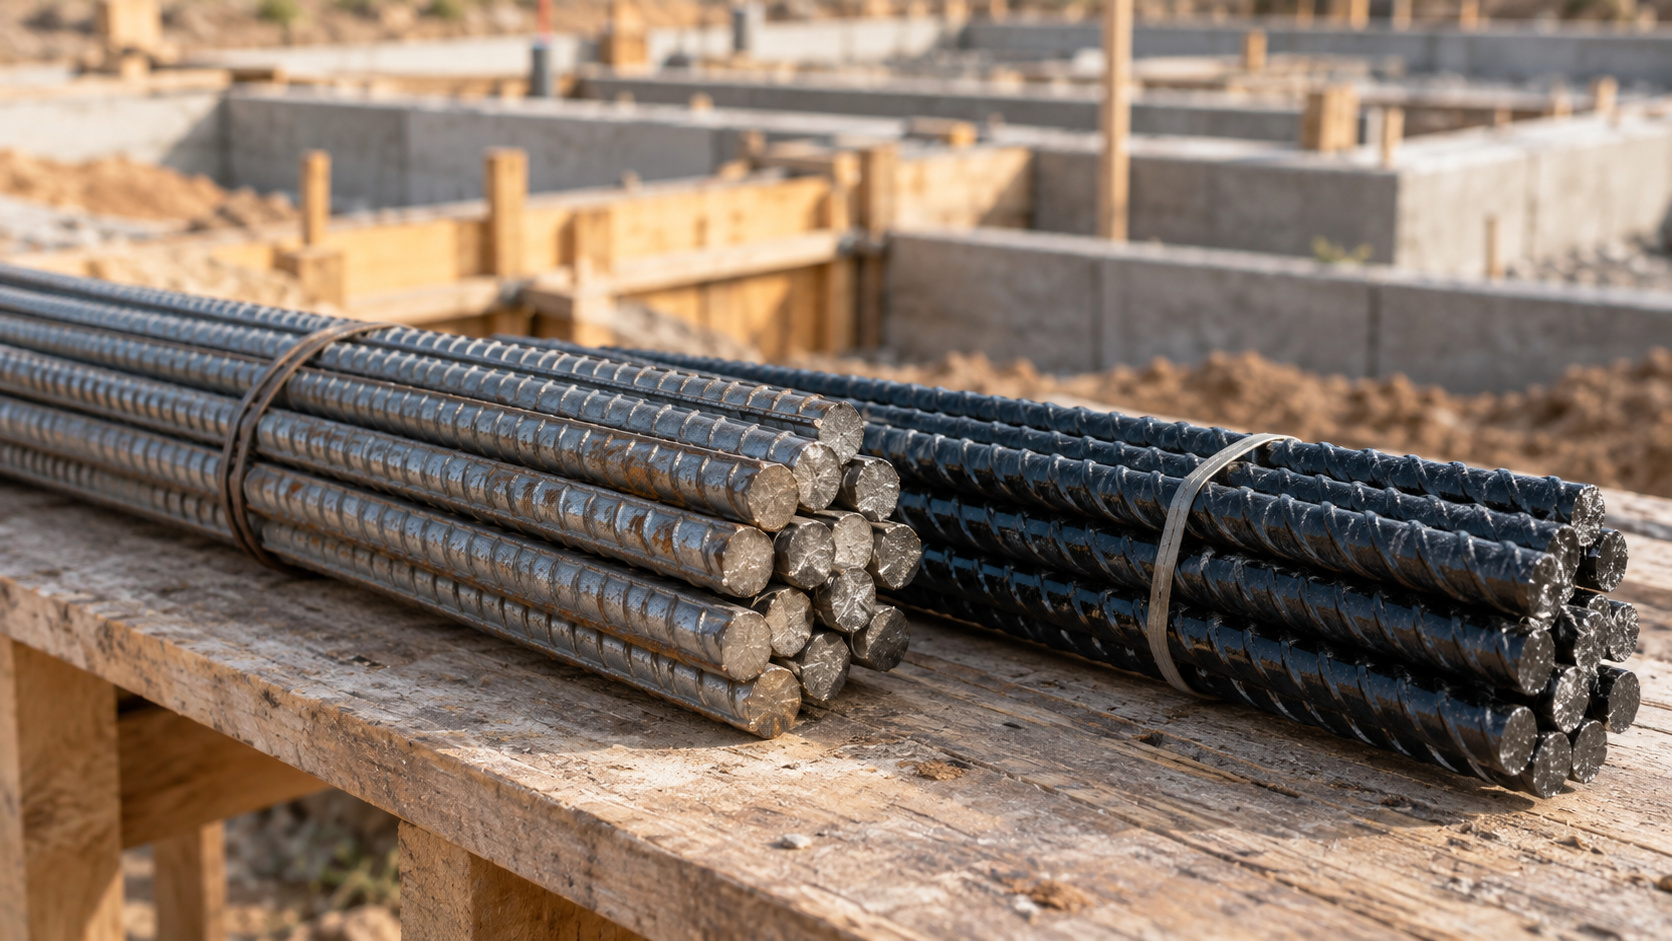
Ее основные особенности:
- Легкая — вес в 10 раз меньше стальных аналогов.
- Экономичная — перемещение, монтаж материала требуют меньше времени и затрат.
- Долговечная — сохранят целостность, функциональность в агрессивных средах, не ржавеет.
- Сейсмостойкая, трещиностойкая — обеспечивает максимально эффективное армирование, ведь ее прочность на растяжение в 2-3 раза выше стали.
- Энергоэффективная — не создает мостиков холода (теплопроводность композита в 100 раз ниже, чем у стали).
Из стеклоровинга-полуфабриката получается инновационный стройматериал, обладающий уникальной комбинацией свойств и высокой степенью универсальности.
Варианты использования стеклопластиковой арматуры:
- Армирование фундаментов в малоэтажных объектах на участках, где высокий, переменный уровни грунтовых вод.
- Создание сейсмопоясов между этажами строительных объектов при неравномерной осадке, морозном пучении грунтов.
- В качестве связующего в кирпичной, блочной кладках и монолитных стенах объектов, где велики риски температурно-усадочных дефектов.
- При прокладке проблемных участков дорог, подверженных ускоренному разрушению.
Стеклопластиковая арматура также востребована в строительстве гидротехнических, очистных сооружений, ремонте железобетонных конструкций, армировании чаш бассейнов, промышленных полов.
Ошибка №2: неравномерная пропитка ровинга связующим
Полимерная смола должна равномерно распределяться по волокнам. Если же это не так, то непропитанные участки становятся уязвимыми местами. Все это приводит к появлению дефектов при производстве композитной арматуры.
Последствия неравномерной пропитки:
- Вздутия, неровности, другие дефекты на поверхности арматуры.
- У материала снижается коррозионная стойкость.
- Уменьшается несущая способности арматуры.
Таким образом у конечного продукта эксплуатационные, технические характеристики становятся нестабильными и сроки его использования сокращаются.
Неравномерная пропитка ровинга приводит к выпуску бракованной композитной арматуры.
Основные последствия дефекта:
- ухудшение физико-механических характеристик арматурного стержня;
- снижение усталостной долговечности композита на 50–70%;
- появление в материале усталостных трещин;
- уменьшение сопротивления арматуры циклическим нагрузкам.
Чтобы не допускать подобного, в процессе производства важно контролировать температуры смол, скорость протяжки ровинга, равномерность натяжения его нитей, давление прижимных валков и многое другое.
Ошибка №3: неправильный выбор стеклоровинга
Существует 4 вида ровинга: прямой, сложенный, малосложенный, многосложенный. Первый является наиболее востребованным, потому что сочетает в себе высокую прочность и жесткость, совместим с различными смолами и отлично подходит для получения изделий различных форм.
Особенности прямого стеклоровинга:
- Жгут, обладающий высокой прочностью на разрыв, образуется из параллельно расположенных нескрученных нитей.
- Его плотность варьируется от 140 tex до 4800 tex. Он подходит для широкого круга задач, в том числе для изготовления стеклорогож, стеклопластиковых профилей, арматуры, стеклоламинатов.
- Доступен по цене, ведь получение продукта не требует сложения, скрутки нитей.
Тип ровинга должен строго соответствовать особенностям технологического процесса, где планируется его использование. Малейшая неточность тут способна привести к выпуску бракованной продукции.
Типичные ошибки при выборке типа стеклоровинга:
- Отсутствие его совместимости со смолами — полиэфирными, винилэфирными, эпоксидными и т. д.).
- Неправильный выбор линейной плотности. Слишком низкая уменьшает прочность, чересчур высокая — повышает вес и стоимость материала.
- Неточность в подборе диаметра нити — он должен соответствовать особенностям конечного продукта.
Каждый метод обработки композитного материала подходит не для всех видов ровинга. Напыление в основном применяют для многосложенного стержня. Если же тут выбрать метод пултрузии, это будет ошибкой.
Зато последняя технология оптимально подходит для прямого стеклоровинга.
Типичные ошибки в пултрузии:
- отсутствие совместимости замасливателей со смолами;
- слишком вязкие (очень жидкие) смолы;
- некорректный температурный режим;
- слишком быстрая (чересчур медленная) протяжка;
- проскальзывание, очень сильное натяжение тянущих элементов.
Использование данного метода требует точнейших расчетов и строжайшего соблюдения технологических требований, в том числе в отношении исходных материалов.
Ошибка №4: игнорирование появления дефектов у стекловолокон
Строжайший производственный контроль за состоянием нитей и профилактика производственных нарушений — крайне важны для предотвращения выпуска бракованной продукции.
Дефекты стекловолокон:
- Чрезмерное натяжение — из-за неправильных настроек оборудования.
- Перегибы — из-за нарушения технологий формирования изделий, правил складирования сырья.
- Обрывы нитей — из-за неоднородности, загрязненности волокон, очень высокой (слишком низкой) вязкости стекломассы, колебаний скорости ее вытягивания.
Что же касается других механических повреждений жгутов (вздутия, искривления, расслоения, трещин, вмятин, царапин), то они тоже возникают как следствия нарушений технологий производства, складирования материалов и приводят к снижению прочности ровинга для композитов и качества конечных продуктов.
Ошибка №5: несоблюдение производственных режимов
Изготовление стеклоровинга должно быть строго подчинено технологическим регламентам. Здесь важно буквально все: от дозирования компонентов до чистоты рабочей среды.
Ошибки в соблюдении производственных режимов:
- Слишком высокая (чересчур низкая) температура при обработке сырья, в результате нити перегреваются, деформируются и т. д.
- Неправильная скорость протяжки стеклоровинга. Ее параметры зависят от вязкости связующего, диаметра волокон, типа замасливателя, температуры среды и прочего. Если скорость выше нормы, прочность материала снижается до 40 %, т. к. возникают повышенное натяжение, неравномерное распределение, обрывы нитей.
- Нарушение технологии пултрузии, взаимосвязанной с другими производственными процессами. Скорость протяжки должна варьироваться в пределах 0,5–3 м/мин. Если она нарушена, прочность конечного продукта снижается до 30%. Не менее критична недостаточная или избыточная пропитка волокон. Первая снижает до 40% прочностные характеристики, вторая — на 20 % ухудшает показатели армирования
Нестабильность характеристик готовых изделий — результат всего этого. К таким же последствиям приводят нарушения требований к давлению стекловолоконного ровинга, неправильно выбранные составы его компонентов, нарушенные условия складирования. Основные проявления нестабильности характеристик изделий: нестабильные показатели твердости, прочности материала на растяжение, отклонения размеров геометрии профиля, чрезмерная пористость композита (от 5% и более), колебания его веса, расслоения жгута при нагрузке.
Как не допускать ошибок и выпускать качественную продукцию?
Ответ прост: это тщательный контроль всех параметров и постоянная профилактика возникновения дефектов.
Важные меры:
- Хранение сырья и готовой продукции в специально приспособленных для этого чистых, сухих складских помещениях.
- Контроль влажности на всех этапах работы с композитом — она не должна быть больше 75%, а содержание влаги в нем не должно превышать 0,10%.
- Использование качественной пропитки для стекловолокна — полиэфирные, эпоксидные, бесстирольные, фенольные и другие смолы должны обладать высокой адгезией, оптимальной вязкостью, достаточным временем гелеобразования, минимальной усадкой, термостойкостью, химической стойкостью.
- Соблюдение технологических алгоритмов — от подготовки сырья, плавления стекломассы, вытягивания нитей до обработки тех замасливателями и формирования стекловолоконного ровинга.
Для контроля за качеством используемого сырья Компания «Арматура Композит» комплексно применяет перечень разнообразных методов: от механических испытаний, вязкостных измерений до влагометрии и химического анализа.
В выпуске композитных изделий взаимосвязаны все этапы. Производство стеклоровинга из качественного сырья занимает здесь особое место, ведь от него зависят прочность, долговечность конечной продукции. Только строжайшее соблюдение технологий может тут снижать риски брака!